

積層造形

マサチューセッツ州での事業拡大に向け、VulcanFormsがEOSの金属システム200台を発注
VulcanFormsとEOSは2026年11月17日、VulcanFormsがEOS M4 ONYX金属積層造形システム200台と付帯設備を発注したと発表した。この購入について、EOSは同社史上最大の単独受注と説明した。システムの導入により、マサチューセッツ州ディベンズにあるVulcanFormsの施設で、金属積層造形の生産能力が大幅に拡大する。 ディベンズの施設ではすでに、ほかの金属積層造形プラットフォームとともに、EOS M4 ONYXシステム35台が稼働している。EOSの最高技術責任者、ヨアヒム・ツェットラー氏は、今回の導入後にはEOS M4 ONYXが計235台の体制になると説明した。したがって今回の購入は、EOSの装置を初めて導入するものではなく、VulcanFormsがすでに活用している技術を拡充するものだ。 VulcanFormsの生産施設では、金属積層造形、精密加工、自動化、検査、独自ソフトウェアを組み合わせ、工程の全段階を一貫して担うプラットフォームを構築している。同社は、消費財、医療機器、産業用機器、ミッションシステム分野の顧客向けに、複雑で高性能な金属部品を製造する。今回追加されるシステムは、同社が米国での製造事業を拡大するなか、より広範な生産工程における積層造形の工程を拡充する。 最高経営責任者のケビン・カッサカート氏によると、この投資は、高性能部品を安定した品質と競争力のあるコストで供給し、VulcanFormsの成長を加速させるとともに、製造拠点の米国回帰を後押しすることを目的としている。また、EOSのシステムは同社独自のプリンター技術を補完するという。同氏の発言は、今回の購入が生産規模の拡大だけでなく、精密金属部品を供給するうえでの採算性にも関わることを示している。 設備と大規模な生産体制 2025年後半に発売されたEOS M4 ONYXは、出力400ワットのレーザーを6基搭載し、造形領域は450 × 450 × 400ミリメートル。インテリジェントなプロセス制御機能と、高度なろ過システムRFS Proも備える。EOSによると、これらの機能は、要求水準の高い大量生産環境で必要とされる処理能力、工程の安定性、部品品質の一貫性を実現するために設計されている。 VulcanFormsが再現性の高い生産を拡大し、追加設備を稼働させるのに合わせて、EOSは機械に加え、材料、ソフトウェア、アプリケーションに関する専門知識も提供する。この支援により、両社の協力関係は設備の納入にとどまらず、拡張された設備群の運用に必要な工程にも及ぶ。 ツェットラー氏は、拡大した設備群の稼働には処理能力だけでは不十分だと述べた。「再現可能な工程、設備群全体で一貫した部品品質、そして製造環境全体への確実な統合が必要です」。同氏が設備群全体の一貫性を重視するのは、VulcanFormsが機械加工、自動化、検査、ソフトウェアも含む事業にシステムを追加しているためだ。生産能力をプリンターの台数だけで測ることはできない。 今回の発注により、VulcanFormsには明確な実行課題が生じる。すなわち、設備を追加しながら、拡大した設備群全体で品質の一貫性を保ち、実際に活用できる生産能力へと転換することだ。新システムを製造工程全体に統合できるかどうかが、追加された機械能力のうち、顧客向けの再現性ある生産に結びつく量を左右する。

Callaway、テキサス州にチタン3Dプリンティング施設を建設 1,500万ドルを投資
Callaway Golf 2026年11月6日に発表し、テキサス州フォートワースに先進的な3Dプリンティング施設を設けるため、1,500万ドルを投資する。同施設は、チタンの研究・製造能力を拡大し、米国内に専用の生産体制を確立することを目的としている。 同社は、北米配送センターに隣接するこの施設が2027年半ばに稼働し、2028年には米国内で必要とする製品の一部を支えるようになると見込んでいる。まずはカスタムチタン製品に焦点を絞ることで、生産立ち上げの範囲を明確かつ限定的なものとしている。 チタンプリントを生産段階へ フォートワースの施設は、従来の製造方法では実現できない複雑な設計や構造を開発するうえで、Callawayのエンジニアにより大きな自由度をもたらすことを目指している。同社は、こうした能力によってゴルフクラブの性能を大きく向上させる機会が生まれ、将来のイノベーション開発も加速すると期待している。 今回の投資は、積層造形に関する約7年間の研究開発を基盤としている。Callawayは2022年後半から、チタンの3Dプリンティングに関する専門知識を深めながら、試作品やカスタムモデルを社内で製作してきた。新施設は、そうした開発経験と専用の生産体制を結び付け、先進的な設計を構想から米国内での実製品化へとつなげることを目的としている。 社長兼最高経営責任者(CEO)のChip Brewerは、今回の支出について、製造への投資であると同時に製品開発への投資でもあると説明した。「これは単なる製造への投資ではありません。当社の製品とブランドの未来を形作るブレークスルーへの投資です。」 米国の製造業への取り組みをさらに拡大 フォートワースのプロジェクトにより、Callawayの米国内製造への投資はクラブ以外にも広がる。同社は過去数年間に、マサチューセッツ州チコピーのゴルフボール製造事業に1億ドルを超える投資を行ってきた。テキサス州とマサチューセッツ州への投資は、独自技術の開発、米国の製造に関する専門性の向上、そしてゴルファーに明確な性能上の利点をもたらすゴルフ用品の開発に向けた、長期的な取り組みであると同社は位置付けている。 今回の発表に先立ち、Callawayは2026年11月5日に発表した第3四半期決算を公表しており、これは財務状況を知るための限られた参考情報となる。2026年9月30日までの9カ月間の設備投資額は2,950万ドルで、前年同期の2,290万ドルを上回った。これらは会社全体の過去の実績を示す数値であり、フォートワースへの投資スケジュールを示すものではなく、プロジェクトの規模を把握するための参考情報である。その時点でCallawayは、使途制限のない現金および現金同等物を4億3,400万ドル、負債残高を7,600万ドルと報告しており、負債にはファイナンス・リース2,600万ドルが含まれていた。 Callawayは、施設の完成、商業規模での3Dプリンティング生産の確立、およびその両方の時期に関する不確実性に加え、原材料や部品の供給状況、United States Golf Associationやその他のゴルフ協会が取り得る措置、消費者の受け入れや需要、知的財産の保護についても不確実性があるとしている。 したがって、差し迫った課題は、積層造形で試作品やカスタムモデルを製作できるかどうかではない。Callawayはすでに社内でそれを実現している。問われているのは、その経験を、掲げたスケジュールどおりに安定した商業生産へと結び付けられるかどうかだ。フォートワースの施設を稼働させ、限定的なカスタム製品の範囲から事業を広げていく過程を通じて、同社が製造投資を、目指す設計の自由度と製品の進歩へどれほど効果的に結び付けられるかが明らかになる。
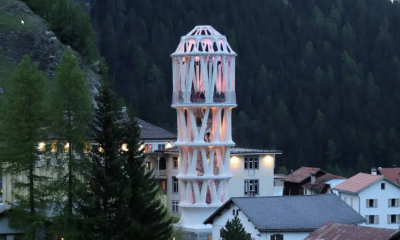
CO₂をより多く吸収する3Dプリントコンクリートの設計
コンクリートが抱える環境面の限界:砂の使用とCO₂排出 ここ数十年、コンクリートは建設の主要な材料となり、とりわけ人口密度の高い都市部で広く使われてきました。低コストで扱いやすく、大規模な利用にも適していることから、レンガや石材、木材に徐々に取って代わっています。 しかし、問題がないわけではありません。 まず、資源消費の面で、持続可能な製品とはほど遠いものです。膨大な量の砂を使用するため、報告によれば「世界では砂が不足しつつある」とされています。 セメントの製造は、非常にエネルギー集約的な工程でもあります。ほぼ全面的に化石燃料で稼働しており、その結果、セメント製造は世界のCO₂排出量の8%を占めています。 これは、自動車やバンによる排出量と同程度で、それらは世界全体の排出量の10%を占めています。したがって、コンクリートをより持続可能なものにすることは、世界中のすべての自動車を電気自動車に切り替え、再生可能エネルギーだけで走らせるのと同じほど大きな効果をもたらすでしょう。 一方、炭酸化と呼ばれる現象によって、こうした排出量の一部を相殺することもできます。炭酸化では、セメント系材料が大気中のCO₂を吸収します。 ETH Zurich(スイス)、University of Bath(英国)、University of Manchester(英国)の研究者による新たな研究では、3Dプリントコンクリートが、通常のコンクリートよりも炭酸化が速く、カーボンフットプリントを小さくできる可能性を調べています。Tor Alvaで評価したプリントコンクリートについて、研究者らは、50年間で炭酸化により初期のカーボンフットプリントのおよそ21%を相殺できると推定しました。 研究成果はCement and Concrete Research1に掲載され、論文の題名は「(再)炭酸化:持続可能な3Dプリントコンクリートの新たな可能性」です。 コンクリートとCO₂ コンクリートが世界の炭素排出量の大きな割合を占める主な理由は、石灰石(CaCO₃)の焼成です。石灰石は分解してCO₂と酸化カルシウム(生石灰、CaO)になります。生石灰はその後、粘土や頁岩に含まれるシリカ(SiO₂)、アルミナ(Al₂O₃)、酸化鉄(Fe₂O₃)と直ちに結合し、最終的なセメントを形成します。 「こうした排出量の大部分(通常60%[2])は、石灰石(CaCO₃)の焼成に起因します。石灰石は分解してCO₂と酸化カルシウム(CaO)になり、その後、窯でクリンカー化の工程が行われます。セメントから排出されるCO₂の残りは、主に熱エネルギーの供給に必要な化石燃料に由来します。」 セメントがコンクリート構造物に使われると、その次の段階で、こうした炭素排出量の一部がある程度相殺されます。 硬化したセメントペーストでは、カルシウムを含む水和生成物が空気中のCO₂とゆっくり反応し、炭酸カルシウムを形成することでCO₂を固定します。 「持続可能性の観点から、CO₂を固定するこの反応は(再)炭酸化と呼ぶことができます。この量は、セメント製造に伴うCO₂排出量のおよそ43%に相当します。」 しかし、この炭酸化の過程にはデメリットもあります。コンクリートの細孔溶液のアルカリ性が低下し、その結果、鉄筋上に存在する不動態皮膜が不安定になることがあります。これにより鉄筋が腐食し、一般的な鉄筋コンクリート構造物の耐用年数が短くなるおそれがあります。 低炭素コンクリートは通常のポルトランドセメントコンクリートより炭酸化が速い傾向にあるため、これは深刻な問題となる可能性があります。 コンクリートの3Dプリント 実例をもとに コンクリートのデジタルファブリケーションを用いた新しい建設方法のなかで、3Dプリントコンクリートは最も普及しており、有望な技術です。 この技術の実際のカーボンフットプリントを評価するため、研究の著者らは、動的なライフサイクル評価(LCA)を行う手法を開発しました。実例として、スイスアルプスの村Mulegnsにある3Dプリントの塔「Tor Alva」を取り上げ、枝分かれした3Dプリント柱とドームに焦点を当てました。 まず、3つの異なる手法で炭酸化を測定しました。1つは促進試験(CO₂濃度4%、相対湿度67%、温度20 °Cに保った炭酸化チャンバーを使用)で、残る2つは自然炭酸化の結果を用いる手法です。具体的には、炭酸化深さを直接測定する方法と、熱重量分析によって炭酸塩/CO₂量を定量する方法を用いました。 実際の炭酸化速度を把握する 観測された炭酸化の影響を予測するにあたり、研究者らは50年間を対象期間としました。また、3Dプリントコンクリート構造物の結果を、外形が類似し、同様のセメント組成で製造された現場打ち構造物と比較しました。 コンクリートが炭酸化している領域では、利用可能な材料がすべて反応し、CO₂を吸収していることが分かりました。 「炭酸化領域では、固定されたCO2の量は水和結合材100 g当たり44.16~51 gです。後者は、利用可能なケイ酸カルシウム水和物をすべて脱カルシウム化するのに十分な量のCO2に相当します。」 次に問われるのは、3Dプリントコンクリートがその耐用期間中に実際にどれほどの炭素を吸収するかです。促進試験で炭酸化の浸透を分析した結果、50年以内に、塔に使用されたプリントモルタル全体の86%が炭酸化し、プリントされた炭酸化コンクリートの量は合計32…
 Jonathan Schramm

3Dプリント建設を阻む要因は何か?
最近、3Dプリントの原理を用いて住宅を建てるという考えが浮上した、プラスチックや金属で機械部品が3Dプリントされるのと同様の方法です。レンガ積みのような労働集約的な方法に代えて、自動化された3Dプリント機械がコンクリート壁を迅速に組み立てることができます。 これはしばしば住宅と建設の未来として提示されてきました。しかし実際には、3Dプリント建築はまだある程度は好奇心の対象であり、広がりつつある建設の標準的な慣行からは程遠いです。 スリランカのBritish College of Applied Studies、インド科学研究所(Indian Institute of Science)、オーストラリアのUniversity of Southern Queensland、そして英国のNorthumbria Universityの研究者による新しい研究は、この技術の広範な採用に残る障壁を特定しました。 彼らは、3Dプリント用に特別に設計された先進的なコンクリートが重要であり、規制の分散が大規模な商業展開に対する最大の障害であることを見出しました。 彼らは Next Materials1にて、タイトル「建設における3Dプリンティング:材料、方法、応用、およびSAFE性能基準の包括的レビュー」で研究成果を発表しました。 3D建設:プロトタイプから商業規模へ これまで、建設における付加製造(「3Dプリンティング」)の利用に関するほとんどのレビューは、材料や機械的特性に焦点を当ててきました。しかし、これは規制承認や居住者の受容を左右する、より広範な居住性や安全性の特性を無視しています。 したがって、より適切な評価はSAFE性能基準フレームワークを使用することです: (S) 構造性能指標。 (A) 音響。 (F) 耐火性。 (E) エネルギー効率。 「このマルチハザードの視点は、新興のISO、EN、ASTM規格が目指す新しい建設技術の方向性と一致しています」 そのために、研究者は建設用3Dプリンティング技術に関する科学文献を収集し、各SAFE性能指標と二次検索で照合しました。 これは急速に拡大している研究領域であり、毎年この分野の研究が増加しています。 学術研究に加えて、建設規模の3Dプリントプロジェクトは増加していますが、依然として小規模なパイロットテストの数にとどまっています。主要な国は米国と中国(30件以上のプロジェクト)で、次いでヨーロッパ諸国(フランス、ドイツ、オランダ)、アラブ首長国連邦、日本、オーストラリアが続きます。 さまざまなコンクリート3Dプリント技術 しばしば統一された技術群として語られますが、建設用3Dプリントは実際には多様な技術の集合であり、各々が異なる押出方法や材料を使用しています。 最も一般的なのは 押出ベースのシステムで、建設規模の付加製造を支配しています。ポンプ可能なセメント系混合物は、固定フレーム(「Cartesian gantry」)または多軸ロボットアームに取り付けられたノズルを通して押し出されます。コンタークラフティングは、ノズル横に取り付けられたトロウェリングウィングを通じて表面仕上げを加えます。 別の方法は 粉末床方式システムで、金属3Dプリンティングの粉末床と類似しています。これにより、専用のサポート構造なしで建設が可能になり、緩い粉末が必要な支持を提供します。…
Jonathan Schramm
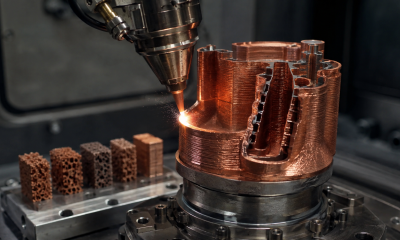
AIがNASAの航空宇宙合金の3D印刷を容易にする
金属3Dプリンティングは、従来の製造では作りにくい内部冷却チャンネルや形状を持つロケットエンジン部品を作成できます。しかし、コンピュータ上で高度な部品を設計できても、製造業者がそれをうまく印刷できるとは限りません。 レーザー出力、走査速度、粉末供給、ガス流量、層厚のすべての組み合わせが結果に影響します。適切でない組み合わせは、孔や割れ、結合不良を引き起こす可能性があります。最適な設定を見つけるには、数か月にわたる高コストの試行錯誤が必要になることが多いです。 ワシントン州立大学とミネソタ大学の研究者は、人工知能がこの探索を大幅に効率化できることを実証しました1。彼らのシステムは、NASAが開発した難しい銅合金であるGRCop-42を、低出力でより広く利用可能な金属3Dプリンターで印刷する複数の方法を特定しました。 この成果は単一の合金に留まらない重要性を持ちます。AIはメーカーが新素材をより速く生産に移行させ、プロセス開発コストを削減し、特殊な航空宇宙部品を製造できる施設の数を拡大できることを示唆しています。 GRCop-42が航空宇宙製造にとって価値がある理由 GRCop-42は、部品が極端な高温に耐える必要がある環境向けに開発された銅、クロム、ニオブ合金です。高い熱伝導性と強度、酸化耐性、クリープ耐性、熱疲労耐性を兼ね備えています。 これらの特性により、ロケットエンジンの燃焼室、熱交換器、その他の高熱流システムで特に有用です。銅は熱伝導性に優れますが、従来の銅合金は高温になると強度が低下します。GRCop-42は両方の要件をバランスさせるよう設計されています。 この合金を価値あるものにする特性は、印刷を困難にします。銅は一般的なファイバーレーザーが放つ赤外線エネルギーの大部分を反射します。また、吸収した熱を溶融プールから非常に速く除去します。プリンターが安定した溶融プールを作り維持できなければ、堆積した材料は適切に結合しません。 メーカーはより高出力の装置を使用して補うことができますが、参入コストが上がります。そこで研究者は、GRCop-42を900ワット未満、特に多くの機械が対応できる500〜700ワットの範囲で成功裏に堆積できるかどうかを検討しました。 AIが高コストの試行錯誤プロセスに取って代わった方法 チームはベイズ実験設計(Bayesian Experimental Design for Additive Manufacturing)というフレームワーク、通称BEAMを開発しました。BEAMはプリンターを自律的に操作したり部品を発明したりするわけではなく、次にテストすべき印刷設定を決定します。 BEAMは過去の実験(失敗した印刷を含む)から開始します。プリンター設定と許容できる構造が得られる確率を結びつける確率モデルを構築し、次に少量の実験を物理的にテストする設定を選択します。その結果がモデルにフィードバックされ、サイクルが繰り返されます。 これはAIの実用的な活用例であり、物理実験をループに保ちます。他の研究者も同様にレーザー式金属加工の精度向上にAIを適用しています。モデルはすべての冶金的相互作用を完全にシミュレートする必要はなく、各高価な実験を手作業の推測よりも有益にすることが求められます。 経済的インセンティブは大きいです。論文によれば、1回の指向性エネルギー堆積(Directed Energy Deposition)作業の費用は500〜1,000ドルです。印刷後の解析にはサンプルあたりさらに500ドルが必要で、1〜4週間かかります。そのため、新しい合金のプロセスウィンドウを探索する費用は、専門技術者の数か月分の労働を考慮しなくても10万ドルを超えることがあります。 研究者がテストした内容 研究者は、1,000ワットの赤外線ファイバーレーザーを搭載した5軸指向性エネルギー堆積システムを使用しました。指向性エネルギー堆積は金属粉末をレーザーで生成された溶融プールに供給し、表面に徐々に材料を構築します。このケースでは、システムはGRCop-42を高温用途で広く使用される別の合金Inconel 718上に堆積させました。 供給速度、ガス流量、走査速度、層厚、レーザー出力の組み合わせにより、各出力レベルで約100万件の候補構成が生成されました。この膨大な空間を手動で探索する代わりに、BEAMは各選択されたレーザー出力につき10回の実験予算のみを与えられました。 レーザー出力 実験予算 見つかった実行可能構成数 950 W 10 1 700 W 10 1 600 W 10 3…
 Daniel Martin

セルロースバイオインクが3D薬物送達システムを進化させる
セルロースは安価で低技術な紙素材から、次世代の持続可能な医療製造の不可欠な構成要素へと変化しています。 医薬品に関しては、自然産物は文明の黎明期から薬局方の一部であり、化学薬が発明される前は植物が効果的な治療の基礎となることが多かった。 生体化合物を使用する利点の一つは、患者の体と良好に相互作用しやすいことです。このため、長い間、木材や象牙といった素材が一部の義肢に使用されてきました。 現代では、研究者が医療用途において石油由来のポリマーに代わるバイオマテリアルの可能性を探求しています。 パキスタンのゴマル大学と中国の江蘇大学の研究者による最近の出版物は、木材を構成する分子の一つであるセルロースを、3Dプリンティングと組み合わせて、薬物送達、軟組織の3Dプリント、創傷治癒に使用できるバイオインクを作成する方法を探っています。 They publish their results in the journal Next Materials1, under the title “バイオマスからバイオファブリケーションへ: 持続可能な3D-プリント薬物送達システムと組織再生におけるセルロースの役割”. セルロース:究極の持続可能バイオマテリアル セルロースは木が木材の構造要素として大量に生成するだけでなく、ほとんどすべての植物にほぼ遍在する化合物です。そのため、光合成により二酸化炭素、 水、太陽光から文字通り空気中で生成されるため、非常に持続可能です。これが、セルロース繊維から作られる大量生産紙が低コストである理由でもあります。セルロースは生体適合性があり、生分解性もあります。 ブドウ糖のポリマーであるセルロースも3Dプリント可能であり、医療分野での多数の新しい応用への道を開きます。 この研究では、研究者は3Dプリントされたセルロースの多くの応用可能性を探ります: 個別化薬物送達システム。 損傷した臓器や組織を修復する新しい方法のための組織工学。 体内環境を再現した人工3Dプリント組織モデルでの薬物テスト。 そのために、彼らは2015年から2025年に発表された科学論文をレビューし、”cellulose”、”nanocellulose”、”bacterial cellulose”、”3D bioprinting”、”bioinks”、”drug delivery”、”tissue engineering”、”hydrogels”、”stimuli-responsive biomaterials” といったキーワードを組み合わせたものを調査しました。 セルロースを医療バイオマテリアルにする セルロース結晶の操作 セルロースは2つの形態で存在し、ほとんどのセルロース材料はこれら両方の分子形態が混在しています: 結晶性:安定性と機械的強度が高い。 非晶質:構造が緩く、他の分子との相互作用がしやすい。 より安定した結晶性セルロースは体内での分解速度が遅く、組織工学用足場、創傷被覆材、持続的薬物送達システムなど、長期的な機械的完全性が求められる用途に有用です。…
Jonathan Schramm

3Dプリントパネルによる受動的6G通信強化
材料科学は、材料を顕微鏡的、しばしば原子レベルで理解し、改良する領域です。最も一般的な目標は、鋼、ガラス、セラミックなどの従来形態よりも強くすることです。 メタマテリアルは、構造を変えることでさらに一歩進め、基礎材料の特性とは異なる特性を付与します。これは、正確な形状、幾何学、サイズ、向きなどの繰り返しパターンを作成することで最も一般的に実現されます。 このようなメタマテリアルは、データをエンコードする、スケーラブルな量子光源を作成する、DNAによる自己組織化構造を作成する、さらには3Dレーザー印刷されたことができます。 ほとんどの受動型メタサーフェスは、1つの偏波、周波数帯、または入射角に対してのみ有効であり、実用性が制限されます。 メタクリスタルと呼ばれる新しい設計が、3Dプリンティングの一形態で作成され、フィンランドのアアルト大学と米国のスタンフォード大学の研究者によって提案されています。この設計は「複数の入射波に対して同時かつ独立に高度に複雑な多重応答を可能にする」ことができます。 この研究はNature Communications1に掲載され、タイトルは「Metacrystals: 逆設計された3Dプリントインテリジェントパネルによる6G通信」です。この発見は、低コストで6Gテレコムやその他の無線システムに重要な応用が期待できます。 6Gテレコム向けメタクリスタル 6G技術における応用 6Gテレコムは、ミリ波(mm波)やサブTHz帯域などの周波数を使用することで、より高いデータレート、エネルギー効率の向上、低遅延を実現すると期待されています。これらの無線周波数はデータ伝送に大きな可能性を持ちますが、大気減衰の高さ、自由空間伝搬損失、障害物に遭遇した際の散乱効果の増大といった課題も伴います。 このため、エンジニアは従来のマルチパス伝搬ではなく、指向性ビームに依存せざるを得ません。 独自の反射または屈折特性により、メタサーフェスは壁、天井、さらには窓に戦略的に配置でき、屋内外の信号カバレッジを大幅に向上させることができます。 特に、受動型設計は電源が不要で低コストで製造できるため魅力的です。これまでプログラマブルメタサーフェスは高価で、広範な採用にはコストがかかり、さらに物理的フットプリントが大きい(約1平方メートル)ことが課題となっていました。 「従来の設計アプローチでは、指定された機能をカバーするために3つの別々のインテリジェント表面が必要でしたが、提案されたメタクリスタルはそれらすべてを置き換えることができ、導入フットプリントを削減し、材料使用を最小化し、潜在的な干渉問題を回避できます。」 理想的には、完璧なメタマテリアルは、信号の偏波、複数の周波数帯、さまざまな到来角度に対して効果的に動作し、さらには同時にすべてをカバーできるインテリジェント表面です。 メタクリスタルとは何か? 本研究で提案された材料、メタクリスタルは「全誘電体二値複合材料」です。 本質的に、受動型メタクリスタルは信号を受信し、最小限の損失またはエネルギー消費で別の方向に再放射できるため、特に都市環境で遮蔽されやすい6Gなどのテレコム信号の完璧なリレーとなります。 「受動的で製造に適したメタクリスタルの特性は、低コスト、低電力、高い指向制御が重視される静的インフラ統合にとって魅力的な候補となります。」 この用語自体は、フォトニック結晶(複数の回折次数をサポート)とメタマテリアル(波長よりはるかに小さい構成要素)という、両者に似た材料特性から派生しています。 メタクリスタルの製作 研究者は、概念が実際の例で実証可能であり、製造方法をテストできることを示すために、3つのデモンストレーターを作成しました。 設計自体は、隣接ベースのトポロジー最適化を用いた逆設計手法など、メタマテリアルの製造で既に使用されている多くの複雑な技術を活用しました。 最初の2つのデモンストレーターでは、「グレースケール誘電率分布」を使用し、結晶表面上の特性をゆっくりと変化させました。 3つ目のデモンストレーターは3Dプリンティングで製造されました。研究者は構造的完全性を確保し、既存の3Dプリンティング能力で実装できるようにするため、薄い支持層を追加しました。 メタクリスタルはさまざまな周波数に合わせて設計可能ですが、研究者はテレコムに有用な100 GHz帯域、具体的には100 GHz、99 GHz、102.53 GHzに焦点を当てました。 「実証されたシングルノズル、低コストのFDM製造ルートは、約100 GHzまで直接適用可能であり、これは近い将来議論されている6G関連スペクトル範囲、特に24–71 GHzのミリ波スペクトルをすでにカバーしています。」 複数信号用マルチレイヤーメタクリスタル ここで使用されたメタクリスタルの根本的な利点は、狭い方向性で再放射器として機能するだけでなく、同時に複数の信号を処理できるため、再放射器としてのアンテナ性能が大幅に向上する点です。 概念をテストするために0°、20°、45°の角度が選択されましたが、他の角度やさらに多くの角度も可能です。 「同時機能の数は根本的に制限されていません。より多くの機能には通常、より厚いメタクリスタルが必要です。この例は、異なる送信機からの到来角度を独立して選択できることを示しています。」 3Dプリントアンテナ 3つ目のプロトタイプに3Dプリンティングを使用することで、研究者は実用的な多くの状況で重要となる偏波非依存応答を生成することを目指しました。 製造を簡素化するため、製造時に使用した材料はポリ酢酸(銀色のUltiMaker PLA)のみで、空気ギャップ(空気は異なる誘電率を持つ)と交互に配置しました。 他の市販のプリンターフィラメント材料も使用可能です。例えば、Zetamix ε(NanoeがRFおよびマイクロ波用途向けに特別に設計した3Dプリントフィラメント)は、優れた誘電率を持っています。 これらの方法は、低損失かつ低コストでこのようなメタクリスタルを製造する道を開き、従来のアンテナや他のメタマテリアルよりもはるかに安価になる可能性があります。…
Jonathan Schramm

「Yジッパー」が示す3Dプリンティングの可能性
3Dプリンティング、または付加製造は、しばしば製造業の未来と称されています。そして多くの面で、すでにそれは実現しており、ロケットノズルやドローン部品、カスタム医療インプラントなどの高度な装置に導入されています。 3Dプリンティングが独自である理由は、従来の方法では非常に困難、あるいは不可能な複雑な形状を作り出す能力にあります。その結果、全く新しい設計の可能性が開かれます。 したがって、金型や機械加工といった従来の製造形態は基本部品のために残る可能性が高いものの、3Dプリンティングは新しいアイデアを探求し、製造の複雑さが原因で放棄された概念を再検討するためにますます利用されています。 最近の例として「Yジッパー」があります。これは1980年代にMITの教授が発明した概念です。基本原理は通常の平面ジッパーと似ていますが、Yジッパーは三面構造で、はるかに複雑な形状を採用できます。 40年以上前の特許は、最近MIT CSAIL(コンピュータサイエンス・人工知能研究所)、天津大学(中国)、ミュンヘン工科大学(ドイツ)、慶應義塾大学(日本)の研究者によって再検討されました。 最新の3Dプリンティング技術を用いて、彼らはYジッパーの複数のバージョンを作成・テストし、医療、ロボティクス、消費財への応用可能性を探求しました。彼らはその成果をAssociation for Computing Machinery(ACM)1にて、タイトル「Yジッパー:3Dプリンティング柔軟‑剛性遷移機構で高速かつ可逆的な組み立て」として発表しました。 ジッパーの説明 ジッパーは、完全に同一のプラスチックまたは金属製の歯を2組組み合わせて作られます。ラッチ機構が歯を正確な角度に押し込み、逆方向に引くと機構を元に戻すことができます。 この概念が商業的に成功するまで実際には約20年かかりました。ジッパーで結ばれたバッグや衣類、その他の製品を壊さないように信頼性を保つためには、すべての歯が完璧であるように極めて高い精度で製造する必要があります。 その結果、現在のジッパー市場は日本企業YKKが支配しています。同社は高品質で信頼性の高いジッパーを提供し、完全な垂直統合に裏付けられた支配力を築いてきました。 調整可能な剛性 新しい材料クラスは、材料本来の特性に追加の柔軟性を付与しようとしています。例えば、組成を変えずに柔軟から剛性へと変化させることが可能です。 このような剛性から柔軟への材料遷移は、しばしば「調整可能な剛性」と呼ばれます。インフレータブル構造、折り紙インスパイアの機構、ベルクロベースの組み立てなど、さまざまな方法が検討されてきましたが、耐久性、製造の容易さ、形状の制限といった課題があります。 別のアプローチとして、ジッパーを閉じたときは剛性があり、開いたときは柔軟になるものがあります。例えば、以下のオプションが開発されています: StructCurvesはジッパーをブロック状モジュールに再構成し、閉鎖状態の安定性を高めます。 Touch-n-Curlは分岐ジッパートポロジーを導入し、複雑で曲面の安定化を実現します。 しかし、両手法ともに複雑な歯形状を必要とし、手作業で部品ごとに組み立てる必要があります。これにより、ジッパーの主要な利点である高速かつ可逆的な操作が損なわれます。 別の選択肢として、zip-chainアクチュエータは、供給されロックされると剛性になるチェーンを収納します。 これらの設計は高速で可逆的な伸長と高い軸方向剛性を提供しますが、特殊なハードウェアと公差が必要で、異なる形状に自動的に適応できず、オールインワンでの印刷もできません。 したがって理想的な方法は、通常のジッパーの従来の速度と可逆性を、zip-chainアクチュエータの調整可能な剛性と組み合わせることであり、Yジッパーがついにそれを実現しました。 Yジッパー概念の説明 40年以上前の発明が復活 Yジッパーの概念はウィリアム・フリーマンによって発明され、三角形の形状を形成し、各側面に狭い木製「歯」を接続するベルトを打ち付けました。デバイスを包むスライダーを回転させることで、三角形のチューブ状に伸ばすことができます。 当時、この概念はほとんど関心を集めませんでしたが、フリーマンは発明を特許取得しました(特許 #4,757,577)。 Yジッパーの開閉は、手動、引きコード、またはロボットによる動作で行うことができます。 手動操作は最も簡単で、スライダーの下側にあるグリップが補助します。引きコードは固定モーターで駆動できます。一方、ロボット/動的機械的駆動はN20モーター、マイクロコントローラ、ワイヤレス受信機、2つのカスタム3Dプリントギア、そして重さわずか18gの15 mm × 25 mm × 35 mmパッケージにバッテリーを組み込みました。アクチュエータはBluetoothで最大25mの距離でワイヤレス制御可能です。 それは最大3メートル(10フィート)までの長さに拡張でき、さまざまな形状や用途に対応します。 スライダーは上部の分離部と下部の結合部から構成され、開くとストリップを分離し、閉じると結合します。…
Jonathan Schramm

AI設計の3Dプリント鋼: 超高強度 & 錆びない
鋼は現代文明の主要な材料の一つです。その耐久性、延性、そして高強度により、製造、輸送、建設、エネルギーなど、私たちの生活のほぼすべての側面で不可欠です:。 興味深いことに、鋼は全くリサイクル可能で、品質、強度、構造的完全性を失うことなく、持続可能な経済発展にとって重要です。 2025年、世界は総計1,849.4 Mt(百万トン)の粗鋼を生産し、前年度の1,882.6 Mtから減少しました。データは中国が主要な鋼生産国で、続いてインドと米国が続くことを示しています。 世界中で数百万人を雇用し、鋼業は重要な経済原動力となっています。 しかし、鋼とは正確には何でしょうか?鋼は合金であり、二つ以上の元素の混合物です。具体的には、金属元素の鉄(Fe)と少量の非金属炭素(C)に加えて、マンガン(Mn)、リン(P)、硫黄(S)、シリコン(Si)、酸素(O)、クロム(Cr)またはニッケル(Ni)などの追加元素が含まれ、材料の強度、靭性、耐食性を向上させます。 したがって、鋼は一種類だけではなく、化学的・物理的特性が異なる何百もの鋼種があります。 鋼の製造方法としては、主に高炉-転炉(BF-BOF)と電気アーク炉(EAF)の手法が用いられます。両者の主な違いは使用する原料の種類です。 BF-BOF方式は主に鉄鉱石、石炭、リサイクル鋼を使用し、EAF方式は主にリサイクル鋼と電力を利用します。 過去数十年にわたり鋼業は環境汚染削減に大きな努力をしてきましたが、鉄鉱石から鋼を製造する支配的な方法は依然として化石燃料を還元剤として使用しています。しかし、パイロット規模や商業規模の施設で新技術が導入され、低炭素鋼生産への転換が進んでいます。 さらに、科学者は既存の鋼よりもはるかに優れた特性を持つ、より環境に優しい鋼の開発に取り組み続けています。 例えば、超高強度鋼は、Advanced High-Strength Steel(AHSS)やUltra-High-Strength Steel(UHSS)として分類され、降伏強さが550〜1000 MPaを超えます。この種の鋼の研究は、軽量で安全かつ耐久性の高い材料を求め、効率向上と炭素フットプリント削減を目指す産業のニーズに支えられています。 このような鋼を実現するために、科学者は合金のナノスケール構造を操作する傾向があります。 約10年前、浦項工科大学のチームが鋼合金を発明1し、ミサイル、ジェットエンジン、宇宙船、医療インプラントの製造に使用される超高強度金属であるチタンと同等の強度重量比を、コストの10分の1で実現しました。 その後、数年前にローレンス・バークレー国立研究所と香港大学の科学者が、“脱層強靭化と相変形誘起塑性の活性化”により超鋼を作り出しました。 科学者は錆びにくい鋼の開発にも取り組んでおり、高湿度環境での構造破壊防止と耐久性確保に役立ちます。 これは、鋼が錆びやすいためです。湿気と酸素にさらされると、元の形、すなわち酸化鉄に戻ります。この問題を克服するために、塗装や亜鉛メッキなどのさまざまな保護コーティングが使用されます。クロムやニッケルもステンレス鋼の製造に用いられ、耐食性は大幅に向上しますが、特定の過酷な条件下では依然として錆びることがあります。 科学者は現在、人工知能(AI)の助けを借りて新しい合金を開発し、金属の強度を30%向上させ、延性を2倍にし、錆びにくくしました。また、この超鋼は3Dプリントが可能です。 鋼イノベーションのゲームチェンジャーとしての付加製造 付加製造(AM)は、しばしば3Dプリントと呼ばれ、過去10年間で広く採用されてきました。単なるニッチな試作ツールから主流の生産方法へと進化し、航空宇宙、自動車、医療産業のミッションクリティカル部品に積極的に使用されています。 このプロセスでは、デジタルモデルに基づき材料を層ごとに追加して3Dオブジェクトを構築します。プラスチック、ポリマー、金属などさまざまな材料が利用されます。 研究者や企業にとって、3Dプリント技術の最大の利点はスピードです。高速試作はコストを削減し、開発サイクルを加速し、反復を可能にします。 さらに、3Dプリントは少量生産において最もコスト効果の高い製造プロセスであり、高価な機械や熟練技術者が不要です。また、部品をゼロから構築するため、廃棄物も大幅に減少します。 さらに、複数の材料からユニークで複雑、カスタム部品を作成できる柔軟性があります。3Dプリントにおける部品の段階的組み立ては、一貫性と高品質を実現します。 持続可能性も3Dプリントの大きな利点です。自社で製品全体を開発でき、外部委託の必要性を減らせます。 鋼メーカーにとって、この製造技術は開発時間と材料廃棄を大幅に削減し、社内での実験や試作テストを迅速に行えるようにします。また、エンジニアは新しい合金組成を迅速に検証し、性能を最適化し、従来の高価な金型や外部製造に依存せずに設計から生産へと移行できます。 従来の製造技術と比較して、AM は特有の特性2を持ち、層ごとの積層、材料相互作用、高速冷却率、サイクル加熱などがあります。これらの特徴により、微細粒、密度の高い転位、金属セル構造、相組成などの独自の微観構造が形成され、超高強度鋼に驚異的な機械的特性を付与します。 優れた機械的特性を持つ超高強度・高延性鋼(UHSDS)の3Dプリントに関しては、航空宇宙、自動車製造、海運などの分野で大きな適用性が示されています。 しかし、新しい国際研究が指摘するように、ニッケル(Ni)、コバルト(Co)、モリブデン(Mo)などの高含有で高価な合金元素や複雑な熱処理が必要で、耐食性が低いため、工学的応用は大きく制限されています。 機械学習はこの制約を克服する手段を提供します。2020年、米国空軍とテキサスA&M大学の科学者は超強度鋼の3Dプリントの可能性3をレーザーで鋼粉を溶融させて実証しました。彼らはEagar‑Tsaiモデルを用いてレーザー設定を最適化し、印刷欠陥を削減しました。印刷されたサンプルは最大1.4 GPaの引張強度を示し、これまでの3Dプリント合金で最高値であり、プロセス最適化だけでも材料性能を大幅に向上させることが示されました。 機械学習を用いた高性能鋼の組成と加工パラメータの最適化には、組成‑加工‑特性(CPP)モデルなどのさまざまなモデリング手法が使用されます。しかし、CPP‑MLモデルはデータセットの品質に高い要求を課します。CPIP‑MLモデルは、物理冶金(PM)モデル、CALPHAD、物理化学的特徴(PF)スクリーニングから得られる中間変数を組み込むことでこれを緩和します。 最新の研究が指摘するように、UHSDSの多成分複雑性はPM主導のMLとCALPHAD併用のML最適化の両方に課題をもたらします。そこで、華南大学とパデュー大学の研究者はPF‑ML戦略に転じ、コスト効果的にUHSDSを開発しました。 錆びない超高強度鋼の3Dプリント International…
 Gaurav Roy

DISH:1秒未満で3Dオブジェクトを造形する新技術
現在、物体の製造方法は、静かに、しかし根本的な変革を遂げつつある。長年にわたり、3Dプリンティングの世界の多くは、ゆっくりと着実に進める手法によって形づくられてきた。プリンターのノズルが前後に動き、プラスチックを一層ずつゆっくり積み重ねて、底から物体を造形していく様子は、多くの人になじみがあるだろう。この手法は新しいアイデアの試作品を作る方法を変えた一方で、根本的な問題に悩まされることも多かった。造形に時間がかかるのだ。細部まで精巧に作ろうとすれば、何時間、あるいは何日も待たなければならないことがあり、速度を上げると精度が犠牲になる場合もある。 体積付加製造と呼ばれる分野での新たなブレークスルー1が、この状況を変える一助となる可能性がある。物体を一層ずつ作るのではなく、科学者は一連の露光を1回行うだけで、物体全体の体積を形成できる。これは材料を徐々に積み重ねる工程ではない。液体樹脂の容器の中で写真が生き生きと現れるようなものだ。DISH(ホログラフィック光場のデジタル非干渉合成)、略称DISHと呼ばれる技術の進展により、複雑なミリメートルスケールの物体を1秒未満で形成できる段階にまで到達した。 従来の体積造形の限界を克服 これがなぜ大きな飛躍なのかを理解するには、現在の技術の限界に目を向けるとよい。多くの体積造形システムでは、液体樹脂の容器を回転させながら、さまざまな角度から画像を投影する。光が液体に当たると化学反応が起こり、選択された領域が固体になる。しかし、容器を回転させると物理的な問題が生じる。動きによって不安定さが生まれ、完成した物体がぼやけることがあるほか、形成中の部分が完全に固まる前に沈んだり、ずれたりする場合もある。そのため、すべてを所定の位置に保つには、非常に粘度の高いシロップ状の樹脂を使うことが多く、こうしたシステムで扱える材料や物体の種類が限られていた。 DISH方式では、造形中に容器を静止させることでこの問題に対処する。試料を回転させる代わりに、高速回転するペリスコープを使って投影光の向きを変える。このペリスコープは、光の形状を毎秒数千回変えられる高度なデジタルミラー群と連動して動作する。ホログラフィック最適化を用いることで、レンズの通常の焦点面から大きく離れた位置でも、正確な光のパターンを維持できる。これにより、1センチメートルの範囲にわたって約19マイクロメートルの安定した造形解像度を実現し、非常に高い精細さを得られる。これは、一般的な人間の髪の毛の幅よりも細かい解像度だ。 3Dプリンティング技術の比較 特長 従来の積層方式 DISH(体積造形) 造形速度 工程、サイズ、細かさによって異なり、数分から数時間、またはそれ以上かかることが多い ミリメートルスケールの物体で、0.6秒の露光を実証 物体の形成方法 連続した層を形成。動きはプリンターによって異なる 静止した容器内で体積全体を露光 必要な材料 工程によって異なり、フィラメント、粉末、樹脂などを使用 低粘度の配合材料を含む、光に反応する材料 解像度 ノズルまたは光学系、層の厚さ、材料によって異なる 1センチメートルの範囲にわたり、19マイクロメートルの安定した造形解像度 0.6秒という数値は、デジタル設計から完成部品に至るまでの全工程ではなく、露光時間を示している。この研究では、造形物を洗浄した後、さらに60秒間の光照射を行った。ホログラフィックパターンの計算にも時間がかかった。研究者のCPUベースの環境では、ある例で約24時間を要したが、こうしたパターンは繰り返し造形する際に再利用できる。 産業利用の可能性と大量生産 この技術は、研究室での実験と、微細で精巧な部品の大量生産との隔たりを埋める一助となる可能性があり、有望だ。研究者は造形システムに流路を組み込み、物体を造形エリアから押し出し、材料を補充してから次の物体を造形できることを実証した。これにより、すでに工業製造を支えている分野に、新たな生産方法が加わる可能性がある。ただし、この実証だけでは、商業生産ラインのコストや信頼性が確認されたわけではない。 この速度と精度がもたらす応用の可能性は幅広く、いくつもの重要な産業分野に及ぶ。 医療従事者は将来的に、小型で個別化された医療機器部品をより迅速に製造できる恩恵を受ける可能性がある。ただし、材料と完成部品が、それぞれの用途に求められる要件を満たすことが条件となる。 生物学の研究者は、この手法を使ってヒト細胞用の繊細な足場を作製できる可能性があります。研究者らはハイドロゲルのプリントを実証しており、こうした用途に向けた有望な一歩となりました。 製薬会社は、この技術を使って薬剤試験モデル用の複雑な構造体を作製し、実験の準備を迅速化できる可能性があります。 光学業界のエンジニアは、スマートフォンやセンサー向けの微小レンズや導光部品への応用を探れる可能性があります。ただし、表面品質と光学性能については、引き続き検証が必要です。 専用機械のメーカーは、従来の金型やドリルでは製造が難しい、複雑な小型部品を作製できる可能性があります。 このプロセスは非常に速いため、より時間のかかるボリューメトリック方式では扱いにくい材料も使用できます。形成中の物体は、プリントが完了するまでに沈んだり流されたりする時間が短くなるため、より薄く、流動性の高い配合も実用的になります。研究者らは、剛性のある材料、弾性材料、ハイドロゲルを使ったプリントを実証しました。これにより、より幅広い用途への道が開かれます。ただし、材料のプリントに成功したからといって、それだけで体内に使用する医療機器への適性が確認されたことにはなりません。 3Dプリンティングの革新への投資 こうした研究室での画期的な成果が商用化に向かうなか、投資家は新しいプリント技術を産業用途に導入できる基盤を持つ企業に注目しています。業界全体でとりわけ知名度の高い企業の一つが3D Systemsです。 同社は長年にわたり、先端的な産業・医療用途の開発に取り組んできたことから、積層造形の幅広い進化において重要な存在となっています。 同社は2021年、Volumetric Biotechnologiesを買収するという重要な戦略的判断を下しました。同社は、ヒトの組織や臓器をプリントする際の課題に特化して取り組む企業です。この買収は、3D Systemsが先端バイオプリンティングに関心を寄せていることを示していますが、DISHとの関係を裏付けるものではありません。この研究では、3D Systemsを開発者または商業パートナーとして特定していません。 再生医療とバイオプリンティングに注力することで、3D…
Daniel Martin

産業用カーバイドの3Dプリンティング: より硬く、より速く、より環境に優しい
私たちの世界を築くツールはしばしば目に見えませんが、現代文明の静かな背骨となっています。都市のインフラを掘り起こす高精度ドリルから、車両の部品を形作る切削刃まで、その耐久性の秘密はタングステンカーバイド‑コバルトという材料にあります。このセメントカーバイドは人類が知る中で最も硬い物質の一つで、硬度の尺度ではダイヤモンドのすぐ下に位置します。しかし、不可欠にするその強度こそが、製造を極めて困難かつ無駄が多くなる原因でもあります。 広島大学と三菱マテリアルズハードメタル株式会社の共同研究による研究1は、最近新たな道筋を示しました。付加製造(一般に3Dプリンティングと呼ばれる)と特殊なホットワイヤーレーザー法を組み合わせることで、研究者は従来の方法で作られるものと同等の硬さを持つ産業用部品を、はるかに少ない廃棄物で製造する方法を見つけました。この開発は工場現場の勝利にとどまらず、高性能材料が手に届きやすく、持続可能で、カスタマイズ可能な未来への一端を示しています。 タングステンカーバイドが3Dプリントしにくい理由 従来、タングステンカーバイド‑コバルトから部品を作ることは、過酷で高コストなプロセスです。粉末冶金に依存しており、金属粉末を極めて高い圧力で圧縮し、炉で加熱して結合させる焼結という工程を経ます。これにより非常に硬い工具は得られますが、プロセスは硬直的です。複雑または大型の形状を作ることは困難で、貴重な原料であるタングステンとコバルトの多くが工程中に無駄になります。 これらの原料の高コストは大きな障壁です。タングステンは希少で高価であり、コバルトは供給網が不安定な重要鉱物です。持続可能性と資源効率が最重要視される時代において、素材のブロックから不要部分を削り取る従来の減材加工は、ますます時代遅れと見なされています。 ホットワイヤーレーザー法がタングステンカーバイドの3Dプリントを可能にする方法 広島大学チームのイノベーションは、金属3Dプリントに対する考え方の微妙ながら根本的な転換にあります。多くの金属3Dプリンターは高エネルギーレーザーで金属粉末やワイヤーを完全に溶融させて加工します。しかし、タングステンカーバイドにこれを適用しようとすると、極端な熱により材料がW2Cとグラファイトに分解し、微小な孔や亀裂が生じ、価値の源である硬度が失われます。 材料の性質と戦うのではなく、研究者はホットワイヤーレーザー法を採用しました。この装置では、セメントカーバイド棒が電流で溶融点近くまで予熱され、レーザーが到達する前に温められます。その後、レーザーは材料を軟化させるのに十分なだけの熱を加えるだけで、層ごとに堆積させることが可能になります。 製造方法の比較 方法 主な課題 硬度結果 ロッドリーディング(レーザー上部) WCの分解と多孔性 低/劣化 レーザーリーディング(中間層なし) 基材(Fe)の浸透 ~1000 HV レーザーリーディング(Ni合金層) 開始点の微小亀裂 ~1400 HV 材料を完全に溶融させるのではなく軟化させることで、チームはタングステンカーバイドの繊細な微細構造を保持できました。コバルト結合剤の融点以上、タングステンカーバイドが分解し始める閾値未満の温度を保つことで、硬度1400 HV以上の無欠陥な固体を製造でき、従来の産業用工具と同等の品質を実現できることが分かりました。 WC‑Coカーバイドにおける付加製造欠陥の解決 この研究で最も巧妙だった点の一つは、超硬カーバイドと印刷対象の基材との相互作用をチームがどのように処理したかです。標準的な鉄基板に直接印刷しようとすると、鉄がカーバイドに侵入し、強度が希薄化することが頻繁に起こりました。 解決策は、ニッケル系合金で作られた中間層を導入することでした。この層はバッファーとして機能し、基材がカーバイドを汚染するのを防ぎ、最終製品が純粋で強固であることを保証します。このマルチマテリアルアプローチは3Dプリンティングの重要なトレンドであり、エンジニアは高価で高性能な材料を本当に必要な部分、例えば工具の切刃部だけに使用し、残りの部分は安価な材料で構成できます。 タングステンカーバイドの3Dプリントが製造業を変革する理由 この技術の可能性は実験室をはるかに超えています。これらの手法がより複雑な形状に対応し、残存する割れの問題を解消するように洗練されるにつれ、世界への影響は計り知れません。 オンデマンドの産業レジリエンス: リモートの鉱山サイトや建設プロジェクトが、中央倉庫から部品が届くのを数週間待つ必要がない世界を想像してください。高度な3Dプリンティングにより、重要な超硬部品を現場で、必要なときに正確に製造できます。 持続可能性と資源安全性: 必要な部品に正確に必要な量のタングステンとコバルトだけを使用することで、採掘への依存を大幅に削減し、産業廃棄物を最小化できます。これは、材料を最大限に効率的に使用する循環型経済への重要なステップです。 次世代デザイン: 従来の製造は構築できるものに制限がありますが、3Dプリンティングはその束縛を取り除き、内部冷却チャンネルや複雑なジオメトリ、最適化された重量など、以前は製造不可能だったツールの作成を可能にします。これにより、より効率的な機械、軽量車両、耐久性の高いインフラが実現します。 産業用3Dプリンティングと先進材料への投資 産業セクターがよりスマートで効率的な生産へと移行する中、この転換を支えるハードウェアと材料を提供する企業は大きな成長が見込まれます。金属3Dプリンティングと高性能材料の進歩から利益を得ようとする投資家にとって、ある企業がこの分野の主要プレーヤーとして際立っています。 スポットライト: Nano…
Daniel Martin

ゴーストガン:3Dプリント武器に関する法的闘争
3Dプリントの最近の進歩により、技術は新たな高みへと押し上げられました。これらの機械は小さな装飾品の製造から、稼働するエンジンや、人間の骨、そしてその間のすべてを印刷するまでに進化しました。 3Dプリント産業が拡大したとき、誰も技術がどれほど遠く、速く進むか想像していませんでした。今日、家庭用3Dプリンター愛好家は、精巧で頑丈な印刷物を作成できる能力を楽しんでおり、その中には作動する銃器、いわゆるゴーストガンの印刷も含まれます。 ゴースト銃 3Dプリント銃の概念は新しいものではありませんが、実現したのは2013年になってからです。その時に商用3Dプリンターと銃愛好家が融合し始めました。ゴーストガンは従来の銃と同様に機能しますが、主な違いは非応力部品が現場で印刷される点です。 初期の3Dプリント銃支持者は、設計を一から作成しなければなりませんでした。この要件により、ゴーストガンは非常に信頼性が低く、時には爆発して射手に怪我を負わせることもありました。 しかし、時間が経つにつれて、信頼できるゴーストガンが登場し始めました。これらの新しい設計は、より優れた素材と最適化されたCADファイルを組み合わせています。もはや銃愛好家が一から作成する必要はありません。 ディフェンス・ディストリビューテッド Defense Distributed は、ダウンロード可能な3Dプリント可能な銃の設計図を提供した最初の企業です。創業者のコーディ・ウィルソンは、将来的に銃規制が現在のまま維持できなくなることを示したいと考えていました。 特に、ディフェンス・ディストリビューテッドの最初の設計は、.380口径のシングルショットピストル「リベレーター」と呼ばれました。2013年5月6日にリリースされ、瞬く間にヒットしました。驚くべきことに、公開後最初の2日間で10万件以上のダウンロードが記録されました。 しかし、規制当局は設計図の削除を要求し、成功は短命に終わりました。具体的には、武器輸出管理法違反を指摘しました。この措置は、The Pirate Bay のようなプラットフォームが設計図を公開し続けたため、拡散を止めることはできませんでした。 ディフェンス・ディストリビューテッドの反撃 ディフェンス・ディストリビューテッドは裁判所に命令に異議を唱え、一連の法的闘争が数年にわたって続きました。2018年、同社と米国国務省との間で提案された和解により、ファイルの公開が一時的に許可されました。しかし、複数の州が訴訟を提起し、設計図の広範な配布を防止する裁判所の差止命令が出されました。その結果、ダウンロード可能な銃設計図の法的地位は完全に解決されたわけではなく、依然として争点となっています。 新たなプラットフォームが登場 この判決により、数千のウェブサイトにわたって新たなゴーストガン設計図が市場に流入しました。多くのネットワークはピアツーピア型プラットフォームで、暗号化を統合しており、監視や法執行がはるかに困難になっています。 ある研究1によると、現在オンラインで利用可能な印刷可能な銃設計図は1000件以上に上ります。これらの設計図は何十万件ものダウンロード数を誇り、反銃活動家の間で警鐘が鳴らされています。 積層造形材料はさらに向上 2013年以来、ゴーストガンの製造に使用される材料とプロセスは大幅に改善されてきました。当初、これらの設計は脆いフィラメントを使用しており、最大で1〜10発しか発射できませんでした。 しかし、最近のフィラメントの改良により、これらの印刷物の頑丈さは著しく向上しました。現在のゴーストガンは高温ナイロンフィラメント、炭素繊維、ガラス繊維強化素材などの新素材を取り入れ、比類なき耐久性を提供しています。 ハイブリッド設計が登場 フィラメントの大幅な進歩に加えて、ゴーストガンの全体的な設計も向上しています。ハイブリッドゴーストガンの導入は、500〜800発を処理できる有能な銃器を作る上で重要なステップとなりました。 これらの設計は金属製の銃部品を組み込むことで、発射時の応力を軽減します。設計は受容体や通常は連邦でシリアル番号が付与される部品の印刷に焦点を当てています。特に、最優秀設計は金属バレルを組み込んでいます。 ゴーストガンは愛好家に人気 銃を印刷するという考えは、数千ドルを銃に費やす銃愛好家にとって非常に魅力的です。比較すると、JStark1809 の FGC-9 のような設計は、500ドル未満で信頼できる性能を提供します。 戦争におけるゴーストガン 世界各地の紛争でこれらの銃器が出現し始めています。2021年、銃愛好家はミャンマーの反乱勢力が3Dプリント銃を使用していることを指摘しました。この出来事は業界にとって画期的であり、反銃派の懸念を呼び起こしました。 犯罪におけるゴーストガン 残念ながら、年間何件のゴーストガンが犯罪に使用されているか正確には分かりません。その匿名性と設計上の特徴により、実銃が手元にない限り追跡が困難です。たとえ入手できても、プロセスは非常に難しいです。 ルイジ・マンジオーニ 2024年12月4日、UnitedHealthcareのCEOブライアン・トンプソンが午前6時45分にマンハッタン・ミッドタウンで暗殺されました。この犯罪は監視カメラに捉えられ、暗殺者の銃が一度詰まる様子が映っていました。 当局は後にルイジ・マンジオーニ を逮捕しました。彼はペンシルベニア州のマクドナルドで一人で食事中でした。現在、第一級殺人などの容疑で裁判を待っています。捜査で、銃がハイブリッドゴーストガンであることが判明しました。 報告によると、暗殺者はChairman…
 David Hamilton

レーザー印刷骨移植が骨の治癒を変革する可能性
ETH Zurich のエンジニアチームは、骨移植体を作成するための、より効率的で実用的な方法を発表しました。そのアプローチは新しい材料とレーザー印刷を使用し、リスクを減らしながら回復を加速させます。以下が重要ポイントです。 要約: 科学者たちは、レーザー印刷された骨移植体に関する最初の実験室研究を完了しました。この新しいアプローチは、カスタムハイドロゲルとデュアルレーザーを活用して、複雑な骨構造を再現します。 なぜ骨折が増加しているのか 少なくとも一度は、誰かが骨折したことがあるでしょう。これらの経験は子供時代の事故から重大な外傷まで様々ですが、すべてが骨が治癒するために医療的介入を必要とします。 残念ながら、骨折を経験する人の数は世界的に着実に増加しています。この増加は高齢化するベビーブーマー世代を反映しています。International Osteoporosis Foundation (IOF) の報告によると、昨年だけで高齢者の間で 3,700 万件以上の脆弱骨折が登録されており、この傾向は高齢化とともに続くと予測されています。骨は自然にどのように治癒するか 人体は驚異的で、骨折や軽度の骨折を自ら治すことができます。この能力の一環として、まず損傷部位にさまざまな軟組織細胞が配置されます。これらの一時的な細胞は足場のように機能し、新しい骨の成長が形作られ、最終的に硬化します。 この成功の一因は、骨全体に存在する微細な通路と空間の独特な組み合わせにあります。驚くべきことに、四半分硬貨より小さな骨片でも 54 キロメートル以上の微細トンネルが走っているという報告があります。骨折が外科的介入を必要とする場合 骨折が非常に重度で、人体だけでは傷を治すことができないシナリオがあります。特に、重度の複合骨折は金属ピンやインプラントで固定する必要があります。 また、腫瘍の除去により骨の一部が欠損することがあります。医師はこの欠損した骨セグメントを埋めて骨を正しく固定しなければなりません。場合によっては、患者自身の骨を用いて移植片が作られます。自家移植 自家移植は、医療専門家がこの状況に対処する最も一般的な方法です。自家移植はさまざまな形態があり、最も一般的なのは患者自身の骨、セラミック、または金属オプションを使用するものです。自家移植の問題点 自家移植は治癒プロセスを改善できますが、問題がないわけではありません。まず、移植片を作成するために使用する骨組織を確保する追加手術が必要です。このステップはコストとリスクを増大させ、時間的遅延や追加の専門家が必要になるという課題があります。ETH Zurichのレーザー印刷骨移植のブレークスルー Advanced Materials に掲載された科学論文「A Water-Soluble PVA Macrothiol Enables Two-Photon Microfabrication of Cell-Interactive Hydrogel Structures at 400 mm s−1」¹…
David Hamilton

クリエイターのための究極の3Dプリンティングクリスマスギフトガイド
このクリスマスシーズン、斬新なアイデアを実体化することが好きな人へのプレゼントを探しているなら、3Dプリンティングの世界からのギフトがワクワクさせるでしょう。 3Dプリンティング(積層造形とも呼ばれる)は、デジタルモデルに材料を層ごとに追加して三次元(3D)オブジェクトを作り出すプロセスです。 このプロセスでは、3Dプリンターがデジタルデザインを実際の物体に変換し、さまざまな材料を層ごとに堆積、融合、または固化させます。各層はオブジェクトの薄く切り取られた断面を表しています。材料は最終デザインが完成するまで継続的に追加されます。 これは、材料を削り取ったり空洞にしたりする減削方式とは異なります。 3Dプリンティングのプロセスは3Dモデリングから始まります。プリンターは何を印刷したいかを知りません。すべての指示を提供する必要があり、つまりすべてのオブジェクトはまずCADなどの3Dモデリングソフトで設計しなければなりません。 モデリングにより、プリンターは高精度を実現し、製品を細部までカスタマイズできます。 3Dモデルが作成されたら、プリンターが最終製品を作成できるように層にスライスする必要があります。スライシングソフトウェアは、3Dモデルファイルを3Dプリンターが理解し実行できる層ごとの指示に変換することで、複雑なデジタルデザインと物理オブジェクトのギャップを埋めます。 さあ、3Dプリンターが本格的に作業を開始します。ノズルが前後に動きながら材料の層を吐出し、3Dオブジェクトを構築します。 TL;DR このガイドでは、印刷品質、信頼性、創造性を実際に向上させる3Dプリンティングのクリスマスギフトを紹介します—単なるデスク玩具ではありません。 エキゾチックフィラメントサンプラーパック、フィラメントドライヤーボックス、ポストプロセッシングキットは、ホビイストや熟練メーカーの結果を直接向上させます。 硬化鋼やルビーノズルは、蛍光、金属充填、炭素繊維などの研磨性フィラメントに必須です。 ThangsまたはPatreonのサブスクリプションは新しい3Dモデルの継続的な供給を可能にし、Stratasysは積層造形の成長に投資する手段を提供します。 3Dプリンティングの素晴らしい点は、アイデアがあればすぐに具体的なプロトタイプに変換できることです。従来の製造方法のように大掛かりなセットアップは不要です。デザインが確定するとすぐにプリンターが製造を開始し、製品開発を大幅に加速します。 概念をすぐに実現できるだけでなく、従来の製造方法よりも少ない材料で複雑な形状を作成できます。設計の自由度が高まり、幅広い複雑形状をオンデマンドでローカライズされた生産が可能です。 また、コスト効率も高いです。設備への初期投資は大きいかもしれませんが、材料費と労働費を削減し、運用効率を向上させます。 さらに、3Dプリンティングは持続可能な材料を使用し、必要な分だけ消費することで材料廃棄物を削減します。しかも、誰でもアクセス可能です。 このように、3Dプリンティングは大きな可能性を示しており、今後はAI、スマートマテリアル、ロボティクス、エッジコンピューティング、IoTなどの先端技術と融合し、私たちの仕事や日常生活への影響をさらに拡大するでしょう。 この技術がなぜ魅力的なのかをご理解いただけたので、3Dプリンティング愛好家や熟練メーカーが無限の創造性、カスタマイズ、ハンズオンの楽しさをクリスマスに楽しめる最高のギフトアイデアをご紹介します。 スワイプしてスクロール → ギフトアイデア 対象 スキルレベル 価格帯(USD) 最大のメリット エキゾチックフィラメントサンプラーパック 新しい外観や効果を試すのが好きなメーカー 初心者〜上級者 ~$30–$100 即座に視覚的バリエーション(蛍光、木、金属、炭素繊維) 専用フィラメントドライヤーボックス 吸湿性フィラメント(PLA、PETG、TPU、ナイロン)を使用するすべての人 初心者〜上級者 ~$40–$150+ 乾燥したフィラメントにより失敗が減り、表面がきれいになる プレミアムポストプロセッシングキット プロの仕上がりで「展示用」パーツを求めるメーカー 中級〜上級者 ~$60–$300…
Gaurav Roy

コンクリートに代わる速乾性3Dプリント粘土ヘンプポリマー
コンクリートの環境的限界: 砂の使用とCO₂排出 コンクリートは過去数十年で建設の中心材料となり、特に密集した都市環境で広く使用されています。低コスト、扱いやすさ、スケーラビリティのおかげで、レンガ、石、木材に取って代わってきました。 しかし、問題がないわけではありません。 まず、資源消費の観点から見て持続可能な製品とは言えません。膨大な量の砂を使用しており、報告によれば世界は「砂が枯渇しつつある」とされています。 セメントの生産も非常にエネルギー集約的な活動です。ほぼすべてが化石燃料で賄われており、世界のCO₂排出量の8%がセメント生産に起因していることになります。 これは自動車やバンの排出量(世界排出量の10%を占める)と同程度です。そのため、コンクリートをより持続可能にすることは、世界中の自動車をすべて電気自動車に置き換え、さらに再生可能エネルギーだけで走らせることと同等のインパクトがあります。 要点: オレゴン州立大学の研究者は、2週間未満で硬化し、わずか3日で構造強度に達する3Dプリント可能な粘土‑ヘンプ‑バイオチャー ポリマーを開発しました。これは、世界のCO₂排出量の8%を占めるセメントに比べてはるかに速く、クリーンです。この新素材は約75%がバイオベース成分で構成され、初期強度が高く、支持材なしで3Dプリントされたオーバーハングが可能です。現在は実験段階でコンクリートより高価ですが、低炭素フットプリントと迅速な施工性により、炭素税や持続可能性規制が拡大する中で次世代建設材料としての位置付けが期待されます。 粘土‑ヘンプ3Dプリントが低炭素コンクリート代替を実現する方法 従来のコンクリートに代わる環境に優しい代替品の探索と並行して、3Dプリントの原理を用いて住宅を建てるという考えが浮上しました。 レンガ積みのような労働集約的な手法の代わりに、自動化された3Dプリント機械が壁を迅速に組み立てることができます。 しかし、壁をプリントしたからといって、コンクリートに必要な長い硬化時間がなくなるわけではなく、構造が完全な強度に達するまでに依然として28日間の待機期間が必要です。 オレゴン州立大学の研究者は、炭素強度が大幅に低減され、かつ3Dプリント技術と互換性のあるコンクリート代替品を開発しました。 彼らはその結果を『Advanced Composites and Hybrid Materials』1に「バイオベース添加剤を用いた高速硬化粘土コンクリートによる持続可能なインフラの3Dプリント」というタイトルで掲載しました。 スワイプしてスクロール → 特性 従来のポートランドセメントコンクリート 粘土‑ヘンプポリマーコンクリート(OSU) 低炭素電解セルセメント(Sublime) 結合剤 ポートランドセメント、キルンで焼成したクリンカー RICFP を使用したアクリルアミド系ポリマー結合剤 常温で製造される電解セルベースのセメント バイオベース / 現場生成含有率 低い;主に採石された骨材 重量比で約75%が粘土、砂、ヘンプ繊維、バイオチャー 地域のカルシウム資源(産業副産物、岩石)に依存 配置直後の強度 実質的に0 MPa;型枠が必要…
Jonathan Schramm


