
Additiivinen valmistus
Laserjauhekerrosfuusio on juuri tullut houkuttelevammaksi tämän uusimman läpimurron myötä

 Lisää Securities.io suosikkilähteisiisi Google-palvelussa

Mikä teknologia hallitsee 3D-tulostusta?
As 3D printing, also called additive manufacturing, is increasingly becoming a key component of advanced manufacturing, it is important to further optimize the process. This is because 3D printing parts and components are usually used in very demanding applications, like automotive engines, rockets, military equipment, etc. So in these circumstances, any failure of one component can trigger a catastrophic domino effect.
Tämä on jotain, mikä tulee olemaan ratkaisevaa, jotta ala voi siirtyä nykyisestä konsolidoinnista tulemaan hallitsevaksi valmistusmenetelmäksi vanhempien metallin sulatus- ja koneistusmenetelmien sijaan.
Eräs 3D-tulostustekniikka erityisesti käytetään tarkkuusvalmistukseen: laserjauhekerrosfuusio.
Wisconsin-Madisonin yliopiston ja Argonnen kansallisen laboratorion tutkijat ovat äskettäin analysoineet prosessia kehittyneellä röntgensäteilykuvauksella ja uskovat voivansa dramaattisesti vähentää valmistuksen aikana ilmeneviä virheitä. He julkaisevat löydöksensä International Journal of Machine Tools and Manufacture -lehdessä otsikolla “Prosessivirheiden lieventämismekanismin paljastaminen laserjauhekerrosfuusiosta muotoiltujen säteiden avulla käyttäen nopeaa röntgensädekuvausta1”.
Laserjauhekerrosfuusio
The way powder bed 3D printing works is that a layer of powder containing the material used for the additive manufacturing is deposited in a container. A laser then melts/fuses the powder in the zone that will form the 3D-printed item.
Uusi jauhekerros asetetaan sitten päälle, ja ne osat, jotka täytyy sulattaa ja lisätä kohteeseen, kohdistetaan jälleen laserilla. Kun prosessi toistetaan riittävän pitkään, voidaan tuottaa erittäin monimutkaisia muotoja sekä melko suuria kohteita.

Lähde: ResearchGate
Voit nähdä laserjauhekerrosfuusion toiminnassa tässä videossa, sekä joitakin esimerkkejä siitä, mitä tällä tekniikalla voidaan valmistaa.
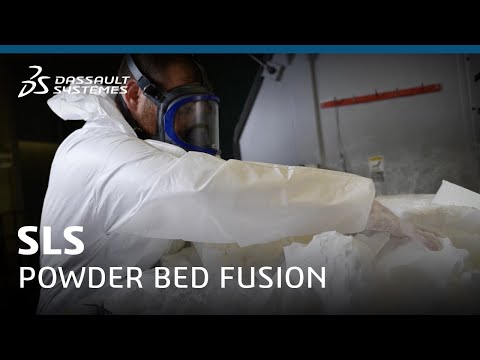
Laserjauhekerrosfuusiota voidaan käyttää muovituotteiden valmistukseen, mutta vielä tärkeämpää on metallien, kuten titaanin, teräksen, koboltti-kromi, alumiinin jne., valmistus.
Tämän menetelmän etu on, että se luo erittäin tarkkaa geometriaa, toleransseilla +/- 0,2 mm, samankaltaista kuin metallin ruiskupuristus. Se myös tuhlaa hyvin vähän materiaalia, sillä käyttämätöntä jauhetta voidaan kerätä takaisin ja käyttää uudelleen.
Suurempia osia voidaan tulostaa riittävän nopeasti käyttämällä useita laseja samanaikaisesti, yleensä kehittyneemmissä 3D-tulostinmalleissa.
On syytä huomata, että laserjauhekerrosfuusio on kattotermi, joka sisältää useita eri alatekniikoita:
- Selective Laser Melting (SLM) ja Direct Metal Laser Sintering (DMLS), molemmat tavaramerkillä suojatut prosessit, jotka käyttävät lasersysteemiä metallijauheen täydelliseen sulattamiseen.
- Electron Beam Melting (EBM), samankaltainen kuin SLM, mutta käyttää elektronisädettä inertissä ilmassa tai tyhjiökammiassa.
- Selective Laser Sintering (SLS), jossa käytetään polymerijauheita; laser sinteröi hiukkaset yhteen eikä sulata materiaalia kokonaan.
3D-tulostusvirheiden ehkäiseminen
In theory, additive manufacturing of metal parts is equivalent to the traditional casted parts. In practice, issues can occur, such as pores, or “voids,” rough surfaces, and large spatters.
Tällaiset rakenteelliset ongelmat voivat johtaa osien rikkoutumiseen, mikä ei ole hyväksyttävää kriittisissä sovelluksissa.
“Koska ymmärsimme taustalla olevat mekanismit, pystyimme nopeammin tunnistamaan oikeat prosessointiehdot korkealaatuisten osien tuottamiseksi rengasmuotoista sädeä käyttäen.” Lianyi Chen – apulaisprofessori koneenrakennuksen alalta UW-Madisonissa
Renkaankokoinen laser-säde
The first change the researchers made to their 3D printing design was to replace the usual laser beam with a ring-shaped laser beam, provided by laser-yritys nimeltä nLight, creating puolijohde-laserit.

Tämä erilainen muoto luo paremman sulatetun metallin kierron sulatusaltaassa kokonaisuudessaan ja pienemmät aallot juuri valmistetun kohteen pinnalla. Roiskeet ovat myös pienempiä ja eivät kulje niin pitkälle.

Mallin ja havaintojen vastaavuus
The researchers confirmed these observations by using the Argonne National Laboratory’s high-energy synchrotron X-ray facility. They used it to create high-speed snapshots of the 3D printing process, allowing the researchers to check if their mathematical model simulated reality properly.

Nopeampi 3D-tulostus
The researchers also managed to get the ring-shaped beam to drill deeper into the powder without creating more instability. This resulted in thicker layers without weakening the finished product.
Koska tuotanto vaatii lopulta vähemmän kerroksia, tämä nopeuttaa valmistusta ja lisää koneen kokonaisvaltuutta.
Jauhekerrosfuusion esimerkki
This type of work is far from just an academic demonstration. It could improve the powder bed fusion machinery already used in the industry. A good example would be in aeronautics, with the fuel nozzle on General Electric’s (GE.TO ) GE9X engine, which is used on Boeing 777 aircraft.
GE9X on suurin tuotettu turbofan-moottori, ja lisävalmistuksella valmistettu suutin on viisi kertaa kestävämpi kuin aikaisemmat versiot.
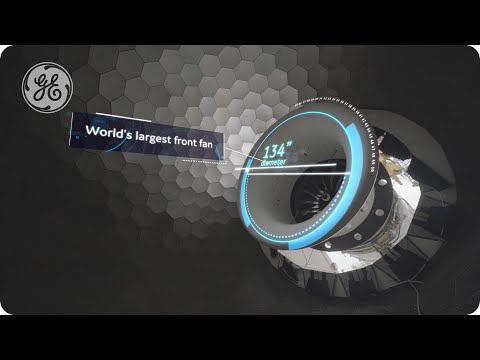
On syytä huomata, että tällaiset kehitykset ovat edelleen hyvin uusia, kun GE9X:n suunnittelu hyväksyttiin FAA:n toimesta vasta vuonna 2020.
Jopa korkealaatuisempi jauhekerrosfuusioprosessi, sekä nopeampi, voisi parantaa suunnittelua edelleen samalla kun kustannuksia vähennetään.
3D-tulostuksen tulevaisuus?
Kohti kehittyneen valmistuksen hallintaa
Olemme aiemmin käsitelleet, miten 3D-tulostus konsolidoituu valmistuksen tulevaisuuteen.
Tämä pitää paikkansa kehittyneessä valmistuksessa, kuten biolääketieteellisissä implanteissa tai ilmailussa. Kun lisävalmistettujen osien laatu paranee jatkuvasti, tästä todennäköisesti tulee hallitseva valmistusmenetelmä näin vaativilla aloilla.
Tämä todennäköisesti pätee myös robotiikkaan, kiertoradan valmistukseen, tai jopa holografiseen 3D-tulostukseen suoraan kehoissamme.
Kohti useampia sovelluksia
Toinen muutos tapahtuu, kun 3D-tulostus tulee halvemmaksi.
Tämä johtuu osittain suuremmasta hyödyntämisestä, sillä enemmän tuotettuja 3D-tulostimia luovat mittakaavaetuja ja vähentävät koneiden ja niiden raaka-aineiden kustannuksia.
Toinen tekijä on teknologian parannukset. Se voi optimoida raaka-aineiden hyödyntämistä (vähentäen käyttökustannuksia) tai tuottaa osia nopeammin (vähentäen investointikustannuksia).
Tämä voisi sisältää paksumpia kerroksia rengasmuotoisilla laseilla kuten tässä tutkimuksessa. Tai ehkä kahden laserin käyttö samanaikaisesti. Ja jopa 3D-tulostetut elektroniikat lisättynä 3D-tulostettuihin materiaaleihin ja osiin.
Sijoittaminen 3D-tulostukseen
3D-tulostus saavuttaa nyt teknologisen kypsyyden sekä markkinoiden konsolidoinnin. Tämä antaa sijoittajille hieman enemmän näkyvyyttä kuin aiemmin ja vahvistaa, että tämä teknologia ei ole ohimenevä muoti, vaan pysyy.
Voit sijoittaa 3D-tulostukseen liittyviin yrityksiin monien välittäjien kautta, ja voit löytää tällä verkkosivustolla suosituksemme parhaista välittäjistä Yhdysvalloissa, Kanadassa, Australian, Ison-Britannian, sekä monissa muissa maissa.
Jos et ole kiinnostunut valitsemaan tiettyjä 3D-tulostusyrityksiä, voit myös tarkastella ETF:iä kuten ARK Invest 3D Printing ETF (PRNT) hyödyntääksesi lisävalmistussektorin kasvua kokonaisuutena.
Tai tutustu artikkeleihimme “Top 10 lisävalmistuksen ja 3D-tulostuksen osaketta, joita kannattaa seurata“, ja “Top 10 nanoteknologian osaketta“.
Renkaankokoinen laser-yritys
LASR Hintakaavio
Tähän mennessä 3D-tulostusteknologian voittajat ovat enimmäkseen olleet 3D-tulostinvalmistajat ja loppukäyttäjät. Yksittäisten 3D-tulostimen osien valmistajien sijoittaminen on vaikeampaa, koska useimmat luottavat suhteellisen tavallisiin komponentteihin, kuten standardoituihin laseihin.
Tämä ei pidä paikkaansa tässä käsitellyn innovaation kanssa, jossa rengasmuotoiset laserit ovat uusi kehitys, joka on saattanut löytää merkittävän sovelluksen.
Tutkijat käyttivät nLightin tuottamaa laseria, tarkemmin sanottuna jatkuvataajuista (CW) AFX1000 kuitulaseria.
Monipuolinen sädeasetusten valikoima mahdollistaa kaikkien metallien käsittelyn ilman kompromisseja. Leikkauksessa nämä kuitulaserit tarjoavat CO2-tyyppisen leikkauslaadun paksulle metallille ja kuitulaserien nopeusedun ohuelle metallille — kaikki kuitulaserien luotettavuuden ja alhaisen omistuskustannuksen kanssa.
Tämä laser pystyy muokkaamaan renkaan muotoa, jotta voidaan tehdä enemmän tai vähemmän tarkkaa 3D-tulostusta ja monimutkaisia geometrioita.

Lähde: Trokut Solutions
Yritys on nähnyt liikevaihtonsa kasvavan tasaisesti vuosina 2016-2021, jonka jälkeen se koki laskun, joka johtui suurelta osin Kiinan myynnin supistumisesta. Tämä johtui todennäköisesti kasvavista kauppajännitteistä Kiinan ja Lännen välillä sekä kilpailusta Kiinan kotimaisten laser-valmistajien taholta.
Koska tällä hetkellä 95 % asiakkaista on Kiinan ulkopuolella, tämä ei todennäköisesti vaikuta yritykseen jatkossa.

Lähde: nLight
Sekoitetut tulokset heijastavat tätä muutosta, sillä teollisuusmyynti laski jyrkästi vuonna 2024, kun taas mikrovalmistus- ja ilmailusegmentit kukoistivat.

Lähde: Trokut Solutions
Viimeaikainen myynnin lasku on aiheuttanut operatiivisen kassavirran palaamisen negatiiviseen alueeseen vuonna 2024. Kuitenkin, jos ilmailun ja mikrovalmistuksen/3D-tulostuksen kasvutrendi jatkuu, näiden sektoreiden yleisen kasvun ja nLightin ainutlaatuisen teknologisen edun myötä, nLightin pitäisi palata kannattavuuteen.
Tutkimusviite:
1. Yuan, J., Guo, Q., Clark, S. J., Escano, L. I., Nabaa, A., Qu, M., Huang, J., Li, Q., Román, A. J., Osswald, T. A., Fezzaa, K., & Chen, L. (2025). Prosessivirheiden lieventämismekanismin paljastaminen laserjauhekerrosfuusiosta muotoiltujen säteiden avulla käyttäen nopeaa röntgensädekuvausta. International Journal of Machine Tools and Manufacture, 204, 104232. https://doi.org/10.1016/j.ijmachtools.2024.104232


