
Eklemeli İmalat
Lazer Toz Yatak Füzyonu Bu Son Yenilikle Daha Çekici Hale Geldi

 Securities.io sitesini Google'daki tercih ettiğiniz kaynaklara ekleyin

3D Baskıda Hangi Teknoloji Hakim Olacak?
Eklemeli imalat olarak da bilinen 3D baskı, ileri üretimde giderek daha fazla kullanılıyor. Sürecin iyileştirilmesi özellikle otomotiv motorları, roketler ve güvenlik açısından kritik ekipmanlarda önem taşıyor. Bu uygulamalarda bir parçanın arızalanması ciddi sonuçlar doğurabilir.
Üretim kalitesindeki ilerlemeler, sektörün mevcut konsolidasyondan sonra gelişmesini destekleyebilir. Bununla birlikte 3D baskı, döküm ve talaşlı imalatı her uygulamada ortadan kaldıracak tek bir yöntem olarak görülmemelidir.
Hassas metal parça üretiminde kullanılan yöntemlerden biri lazer toz yatağı füzyonudur.
Wisconsin–Madison Üniversitesi ve Argonne Ulusal Laboratuvarı araştırmacıları, süreci yüksek hızlı X-ışını görüntüleme ile inceleyerek kusurları azaltmanın yollarını araştırdı. Bulgularını International Journal of Machine Tools and Manufacture dergisinde şu başlıkla yayımladılar: “Şekillendirilmiş ışınlar kullanarak yüksek hızlı X-ışını görüntüleme ile lazer toz yatak füzyonunda işleme kusuru azaltma mekanizmalarının ortaya konulması1”.
Lazer Toz Yatak Füzyonu
Toz yatağı yönteminde önce üretilecek malzemeden ince bir toz tabakası serilir. Lazer, parçanın o katmandaki kesitine karşılık gelen bölgelerde tozu eritir.
Ardından yeni bir toz tabakası serilir ve işlem tekrarlanır. Böylece katmanlar birleşerek karmaşık geometriler oluşturur. Üretilebilecek boyut, makine ve süreç sınırlarına bağlıdır.

Kaynak: ResearchGate
Aşağıdaki videoda lazer toz yatağı füzyonunun çalışma biçimini ve bu yöntemle üretilebilecek parçalara örnekleri görebilirsiniz.
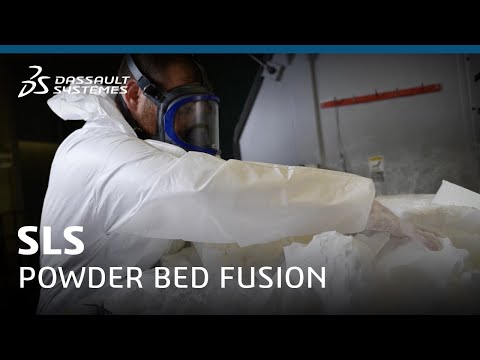
Toz yatağı füzyonu ailesinde polimer ve metal yöntemleri bulunur. Metal lazer toz yatağı füzyonunda titanyum, çelik, kobalt–krom ve alüminyum alaşımları gibi malzemeler kullanılabilir.
Yöntem karmaşık geometriler üretebilir; ancak ±0,2 mm gibi bir tolerans bütün makineler, malzemeler ve parçalar için garanti değildir. Kullanılmayan toz, kalite kontrolü ve uygun koşullar altında yeniden kullanılabilir.
Bazı makinelerde birden fazla lazer kullanılması üretim hızını artırabilir. Lazerler arasındaki süreç tutarlılığı da kontrol edilmelidir.
Toz yatağı füzyonu, enerji kaynağı ve malzemeye göre farklı alt yöntemler içerir. Bunların tümü lazer yöntemi değildir:
- Seçici lazer ergitme (SLM) ve doğrudan metal lazer sinterleme (DMLS) terimleri metal lazer toz yatağı süreçlerinde kullanılır. Günümüzde bu süreçler çoğunlukla metal tozunu eritir; ticari adlar ve tarihsel kullanım farklılık gösterebilir.
- Elektron ışınıyla ergitme (EBM), lazer yerine elektron demeti kullanır ve genellikle vakum altında çalışır. Bu nedenle lazer toz yatağı füzyonunun alt türü değildir.
- Seçici lazer sinterleme (SLS), özellikle polimer tozlarında kullanılan bir toz yatağı yöntemidir. Sinterleme ve erime davranışı kullanılan polimere ve süreç koşullarına bağlıdır.
3D Baskı Hatalarını Önleme
Eklemeli imalatla üretilen metal parçaların özellikleri, döküm parçalarla otomatik olarak aynı değildir. Gözenekler, yüzey pürüzlülüğü ve büyük sıçrantılar gibi kusurlar oluşabilir.
Bu kusurlar yorulma dayanımını ve güvenilirliği etkileyebilir; kritik uygulamalarda uygun üretim kontrolü ve doğrulama gerekir.
“Temel mekanizmaları anladığımız için halka biçimli ışınla yüksek kaliteli parçalar üretmek üzere uygun işlem koşullarını daha hızlı belirleyebildik.”
Lianyi Chen — Wisconsin–Madison Üniversitesi makine mühendisliği doçenti
Halka Şeklinde Lazer Işını
Araştırmacılar, yaygın kullanılan merkezde yoğunlaşmış lazer profili yerine halka biçimli bir ışın kullandı. Işın kaynağını nLight adlı bir lazer şirketi sağladı; şirketin ürünleri arasında yarı iletken lazerler de bulunuyor.

Işın biçiminin değiştirilmesi, incelenen koşullarda eriyik havuzunun akışını düzenledi ve yüzey dalgalanmalarını azalttı. Büyük sıçrantıların oluşumu da sınırlandı.

Model ve Gözlemlerin Eşleştirilmesi
Araştırmacılar süreci Argonne Ulusal Laboratuvarı’nın yüksek enerjili senkrotron X-ışını altyapısıyla görüntüledi. Yüksek hızlı görüntüler, eriyik davranışının izlenmesine ve modellerin deneylerle karşılaştırılmasına olanak sağladı.

3D Baskıyı Daha Hızlı Yapmak
Halka biçimli ışın, incelenen koşullarda kararsızlığı artırmadan daha kalın toz tabakalarının işlenmesine yardımcı oldu. Daha kalın katmanlar aynı yüksekliğe ulaşmak için gereken katman sayısını azaltabilir.
Bu, üretkenliği artırma potansiyeli taşır; sonuç her malzeme ve geometri için ayrıca doğrulanmalıdır.
Toz Yatak Füzyonu Örneği
Bu tür araştırmalar, endüstride kullanılan toz yatağı makinelerini geliştirebilir. Havacılıkta General Electric’in eklemeli imalat uygulamaları buna örnektir. GE9X motoru Boeing 777X ailesi için tasarlanmıştır; bütün Boeing 777 uçaklarında kullanılan motor olarak tanımlanmamalıdır.
GE9X büyük bir turbofan motorudur ve eklemeli imalatla üretilmiş parçalar içerir. Sıklıkla aktarılan “beş kat daha dayanıklı yakıt nozulu” örneği ise CFM LEAP motorunun basılı nozul ucuna aittir; bu özellik doğrudan GE9X nozuluna atfedilmemelidir.
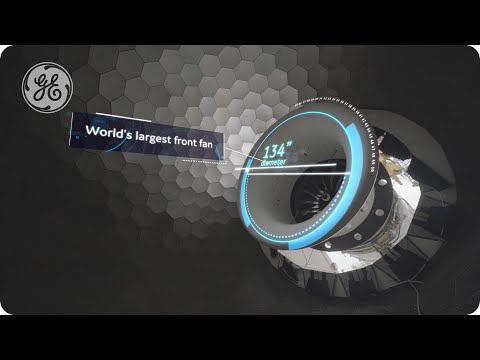
Havacılık uygulamalarında sertifikasyon önemlidir; GE9X tasarımının FAA tarafından yalnızca 2020’de onaylanması.
Daha kaliteli ve hızlı bir üretim süreci, maliyeti ve tasarım seçeneklerini etkileyebilir. Havacılık parçalarında böyle bir değişiklik için kapsamlı doğrulama gerekir.
3D Baskının Geleceği?
Gelişmiş İmalatta Hakimiyete Doğru
Daha önce 3D baskının üretimin geleceğinde nasıl yer edindiğini ele aldık.
Biyomedikal implantlar ve havacılık, eklemeli imalatın değer sağlayabildiği alanlardır. Kullanılacak yöntem; geometri, malzeme, kalite gereksinimi, üretim hacmi ve maliyete göre seçilir.
Benzer fırsatlar robotik, yörünge içi imalat ve araştırma aşamasındaki holografik 3D baskının doğrudan vücudumuz içinde yapılması gibi alanlarda da bulunabilir.
Daha Fazla Uygulamaya Doğru
3D baskı maliyetlerinin düşmesi yeni uygulamaların ekonomik hale gelmesini sağlayabilir.
Daha yüksek üretim hacmi, bazı makine ve malzemelerde ölçek ekonomileri yaratabilir. Bunun bütün maliyetleri kendiliğinden düşüreceği garanti değildir.
Teknik iyileştirmeler malzeme kullanımını ve üretim hızını optimize edebilir. Daha yüksek üretkenlik parça başına makine maliyetini azaltabilir; makinenin satın alma fiyatını mutlaka düşürmez.
Bu çalışmadaki halka biçimli ışınla daha kalın katmanların işlenmesi olası örneklerden biridir. Diğer yaklaşımlar arasında aynı anda 2 lazer kullanmak veya 3D baskılı elektronikleri 3D baskılı malzeme ve parçalara eklemek bulunur.
3D Baskıya Yatırım
3D baskı birçok alanda endüstriyel kullanım kazanmış olsa da şirketlerin finansal performansı ve pazarın gelişimi belirsizlik taşır. Teknolojik ilerleme, yatırım getirisi garantisi değildir.
İlgili halka açık şirketlere aracı kurumlar üzerinden yatırım yapılabilir. Aracı kurum seçimine ilişkin bilgiler ABD, Kanada, Avustralya, Birleşik Krallık ve diğer birçok ülke için hazırladığımız sayfalarda bulunabilir.
Tek tek şirket seçmek istemeyen yatırımcılar ARK Invest 3D Printing ETF (PRNT) gibi sektör fonlarını inceleyebilir. Bir fonun getirisi, portföyü, ücretleri ve piyasa koşullarına bağlıdır.
Ayrıca “İzlenmesi Gereken En İyi 10 Katmanlı İmalat ve 3D Baskı Hissesi” ve “En İyi 10 Nanoteknoloji Hissesi” başlıklı yazılarımıza bakabilirsiniz.
Halka Şeklinde Lazer Şirketi
LASR Fiyat Grafiği
3D baskı ekosisteminde makine üreticilerinin yanı sıra lazer ve diğer bileşen tedarikçileri de yer alır. Bileşenlerin standartlaşma düzeyi ve rekabet koşulları şirketten şirkete değişir.
Burada ele alınan ışın şekillendirme yaklaşımı, lazer tedarikçileri için yeni uygulama olanakları sunabilir; tek başına ticari başarıyı kanıtlamaz.
Araştırmacılar nLIGHT tarafından üretilen sürekli dalga AFX1000 fiber lazerini kullandı.
Farklı ışın profilleri, uygulamaya uygun enerji dağılımının seçilmesini sağlar. Kesim veya baskı performansı malzemeye, kalınlığa ve işlem koşullarına bağlıdır; bütün metallerin ödünsüz işlenebildiği şeklinde evrensel bir sonuç çıkarılamaz.
Işın profilinin ayarlanması, eriyik havuzunu ve süreç penceresini kontrol etmek için kullanılabilir. Baskı çözünürlüğü ve geometri yalnızca halka biçimine bağlı değildir.

Kaynak: Trokut Solutions
nLIGHT’ın geliri 2016–2021 döneminde büyüdükten sonra geriledi. Çin satışlarındaki değişim, endüstriyel talep ve rekabet gibi etkenler değerlendirilmelidir; tek bir nedenin bütün düşüşü açıkladığı varsayılmamalıdır.
Çin dışı müşterilerin yüksek payı, şirketi Çin kaynaklı rekabetten veya ticaret politikası değişikliklerinden tamamen yalıtmaz. Müşteri sayısı ile gelir dağılımı da farklı ölçütlerdir.

Kaynak: nLight
Şirketin endüstriyel, mikroişleme ve havacılık–savunma faaliyetleri farklı talep eğilimleri gösterebilir. 2024 sonuçları, ilgili çeyrek ve yıllık raporlara göre değerlendirilmelidir.

Kaynak: Trokut Solutions
Gelirdeki gerileme nakit akışını ve kârlılığı etkileyebilir. Havacılık veya mikroişlemedeki büyümenin devam etmesi olumlu katkı sağlayabilir, ancak yeniden kâra geçişin zamanı ve gerçekleşmesi garanti değildir.
Çalışma Referansı:
1. Yuan, J., Guo, Q., Clark, S. J., Escano, L. I., Nabaa, A., Qu, M., Huang, J., Li, Q., Román, A. J., Osswald, T. A., Fezzaa, K., & Chen, L. (2025). Şekillendirilmiş ışınlar kullanarak yüksek hızlı X-ışını görüntüleme ile lazer toz yatak füzyonunda işleme kusuru azaltma mekanizmalarının ortaya konulması. International Journal of Machine Tools and Manufacture, 204, 104232. https://doi.org/10.1016/j.ijmachtools.2024.104232


